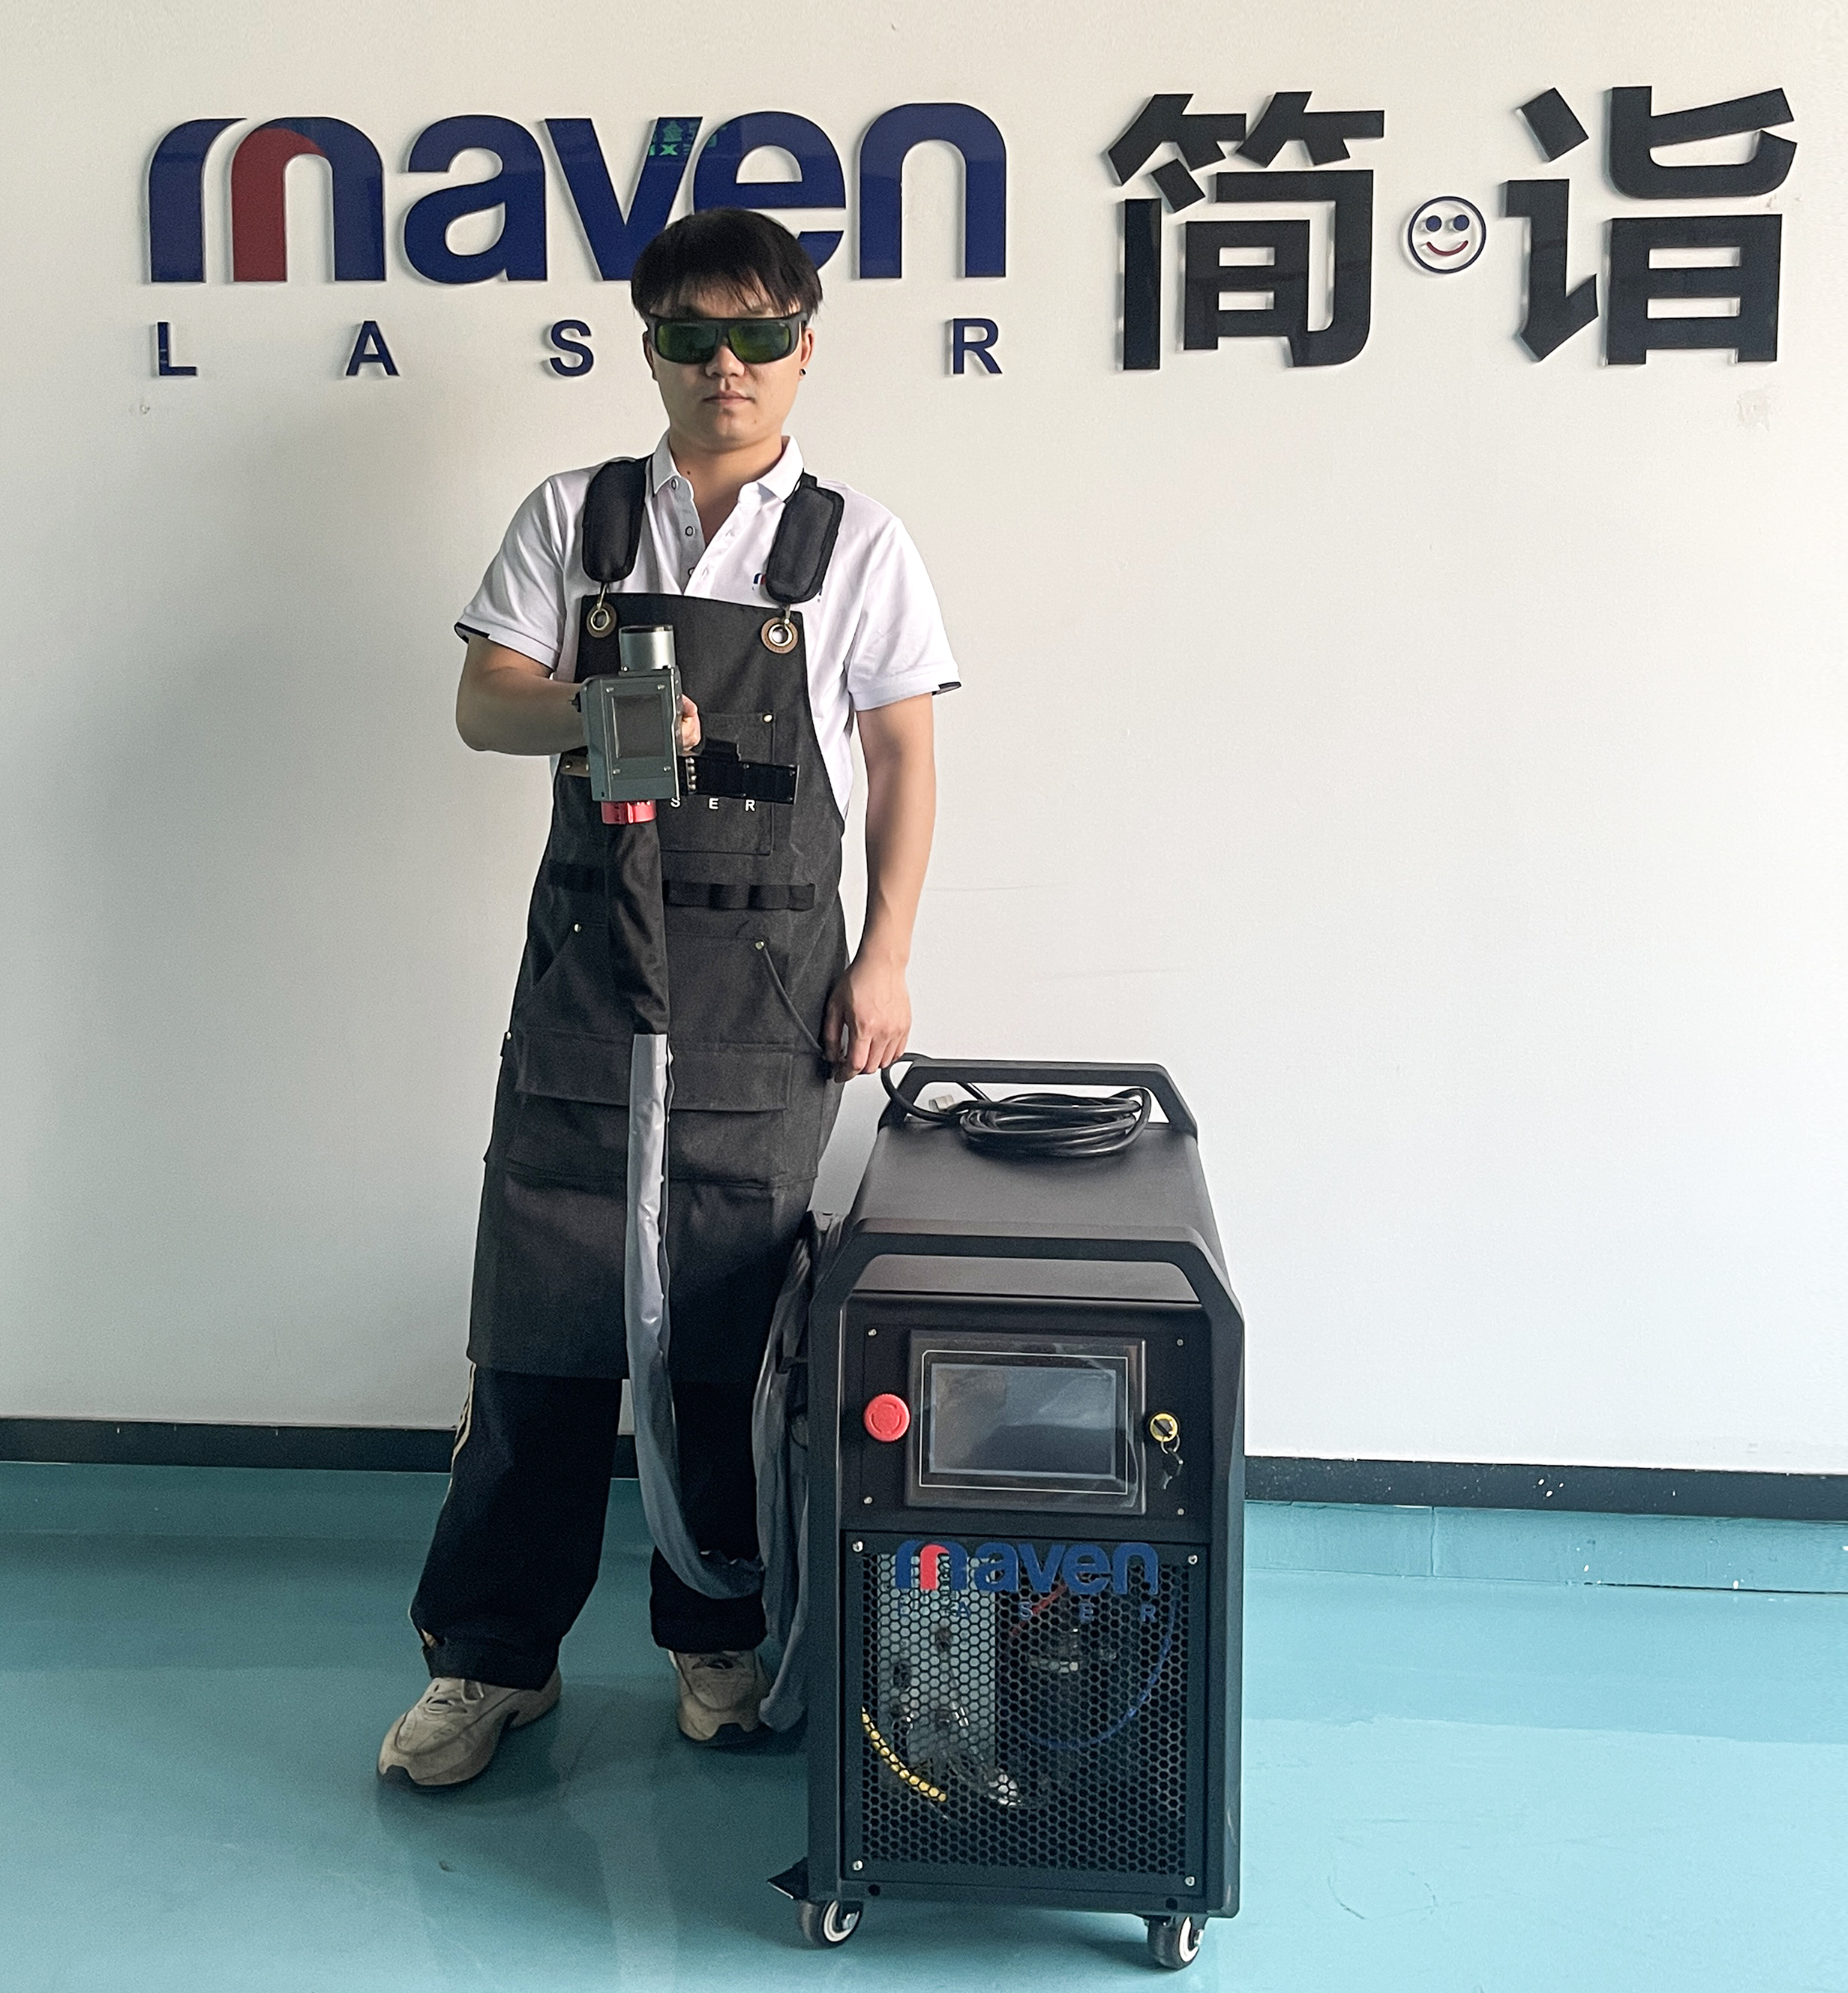
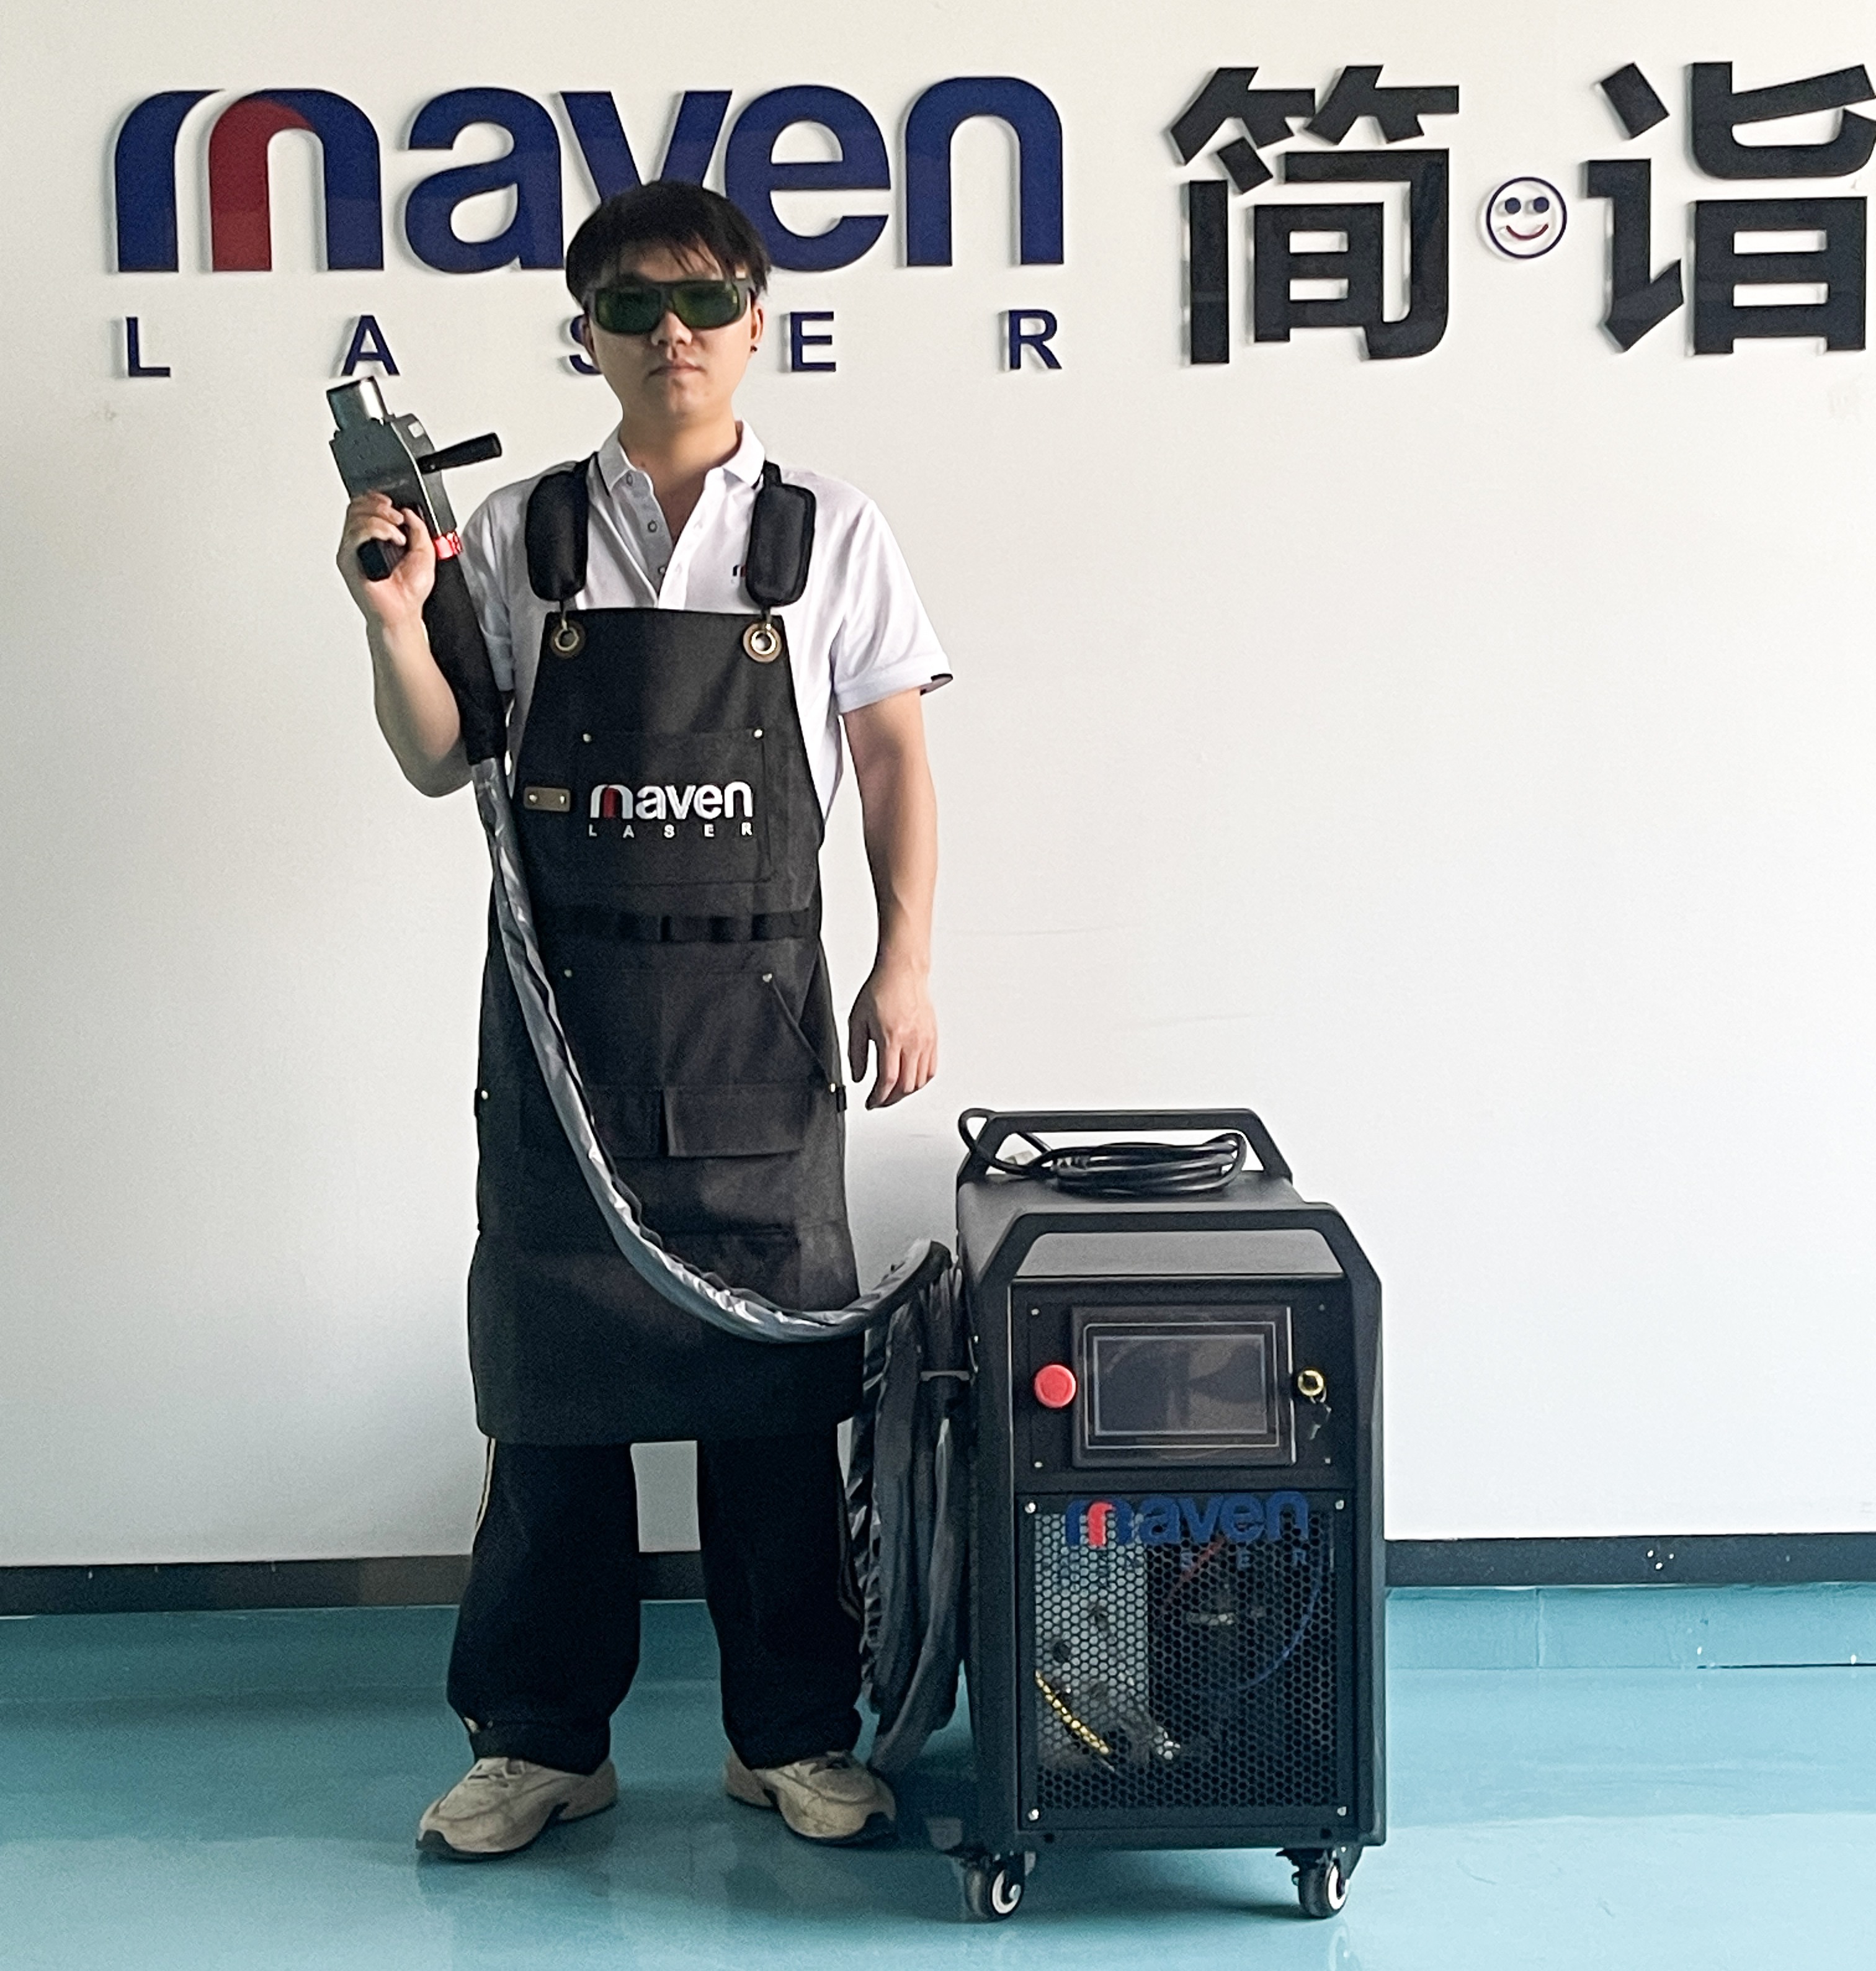
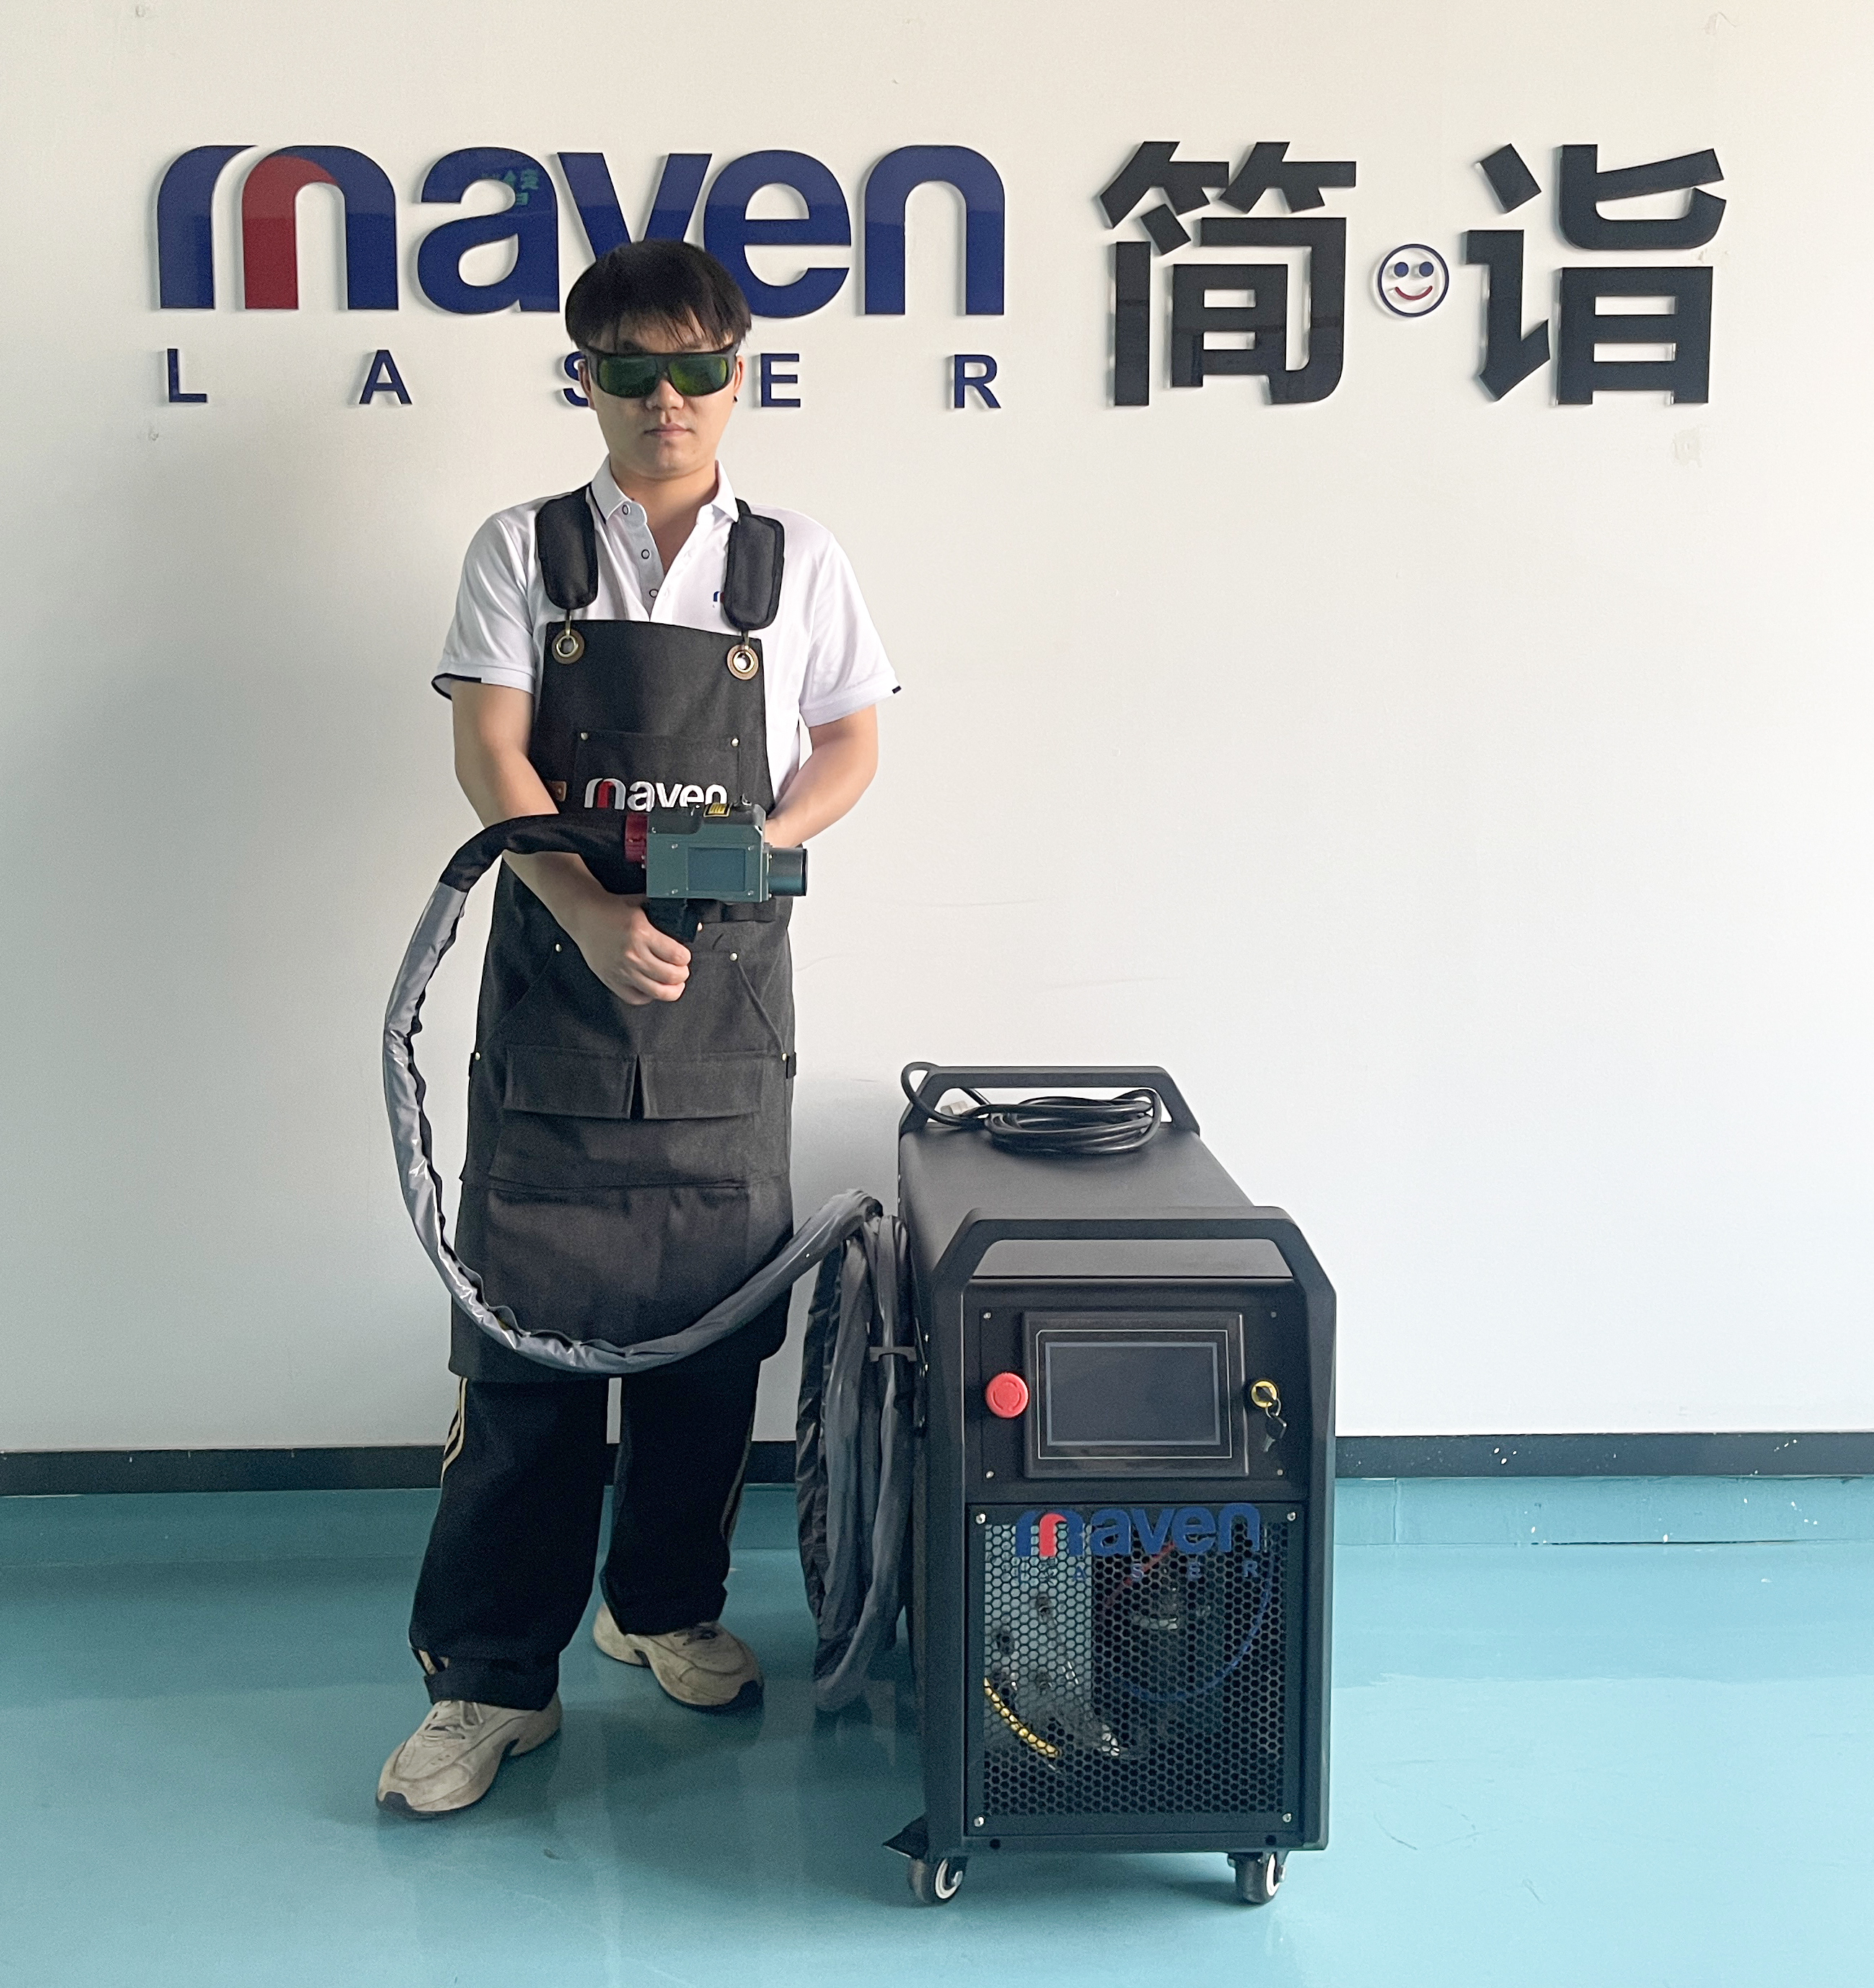
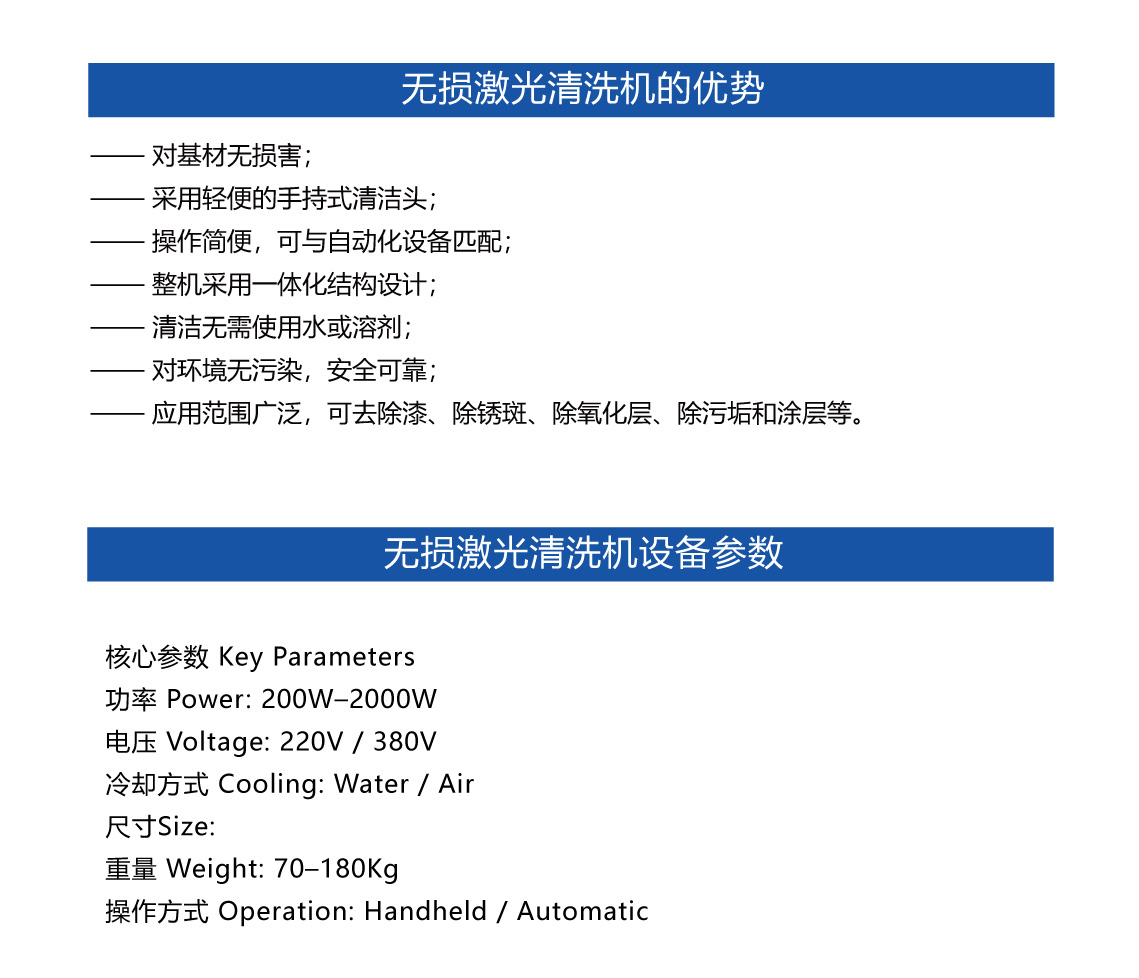
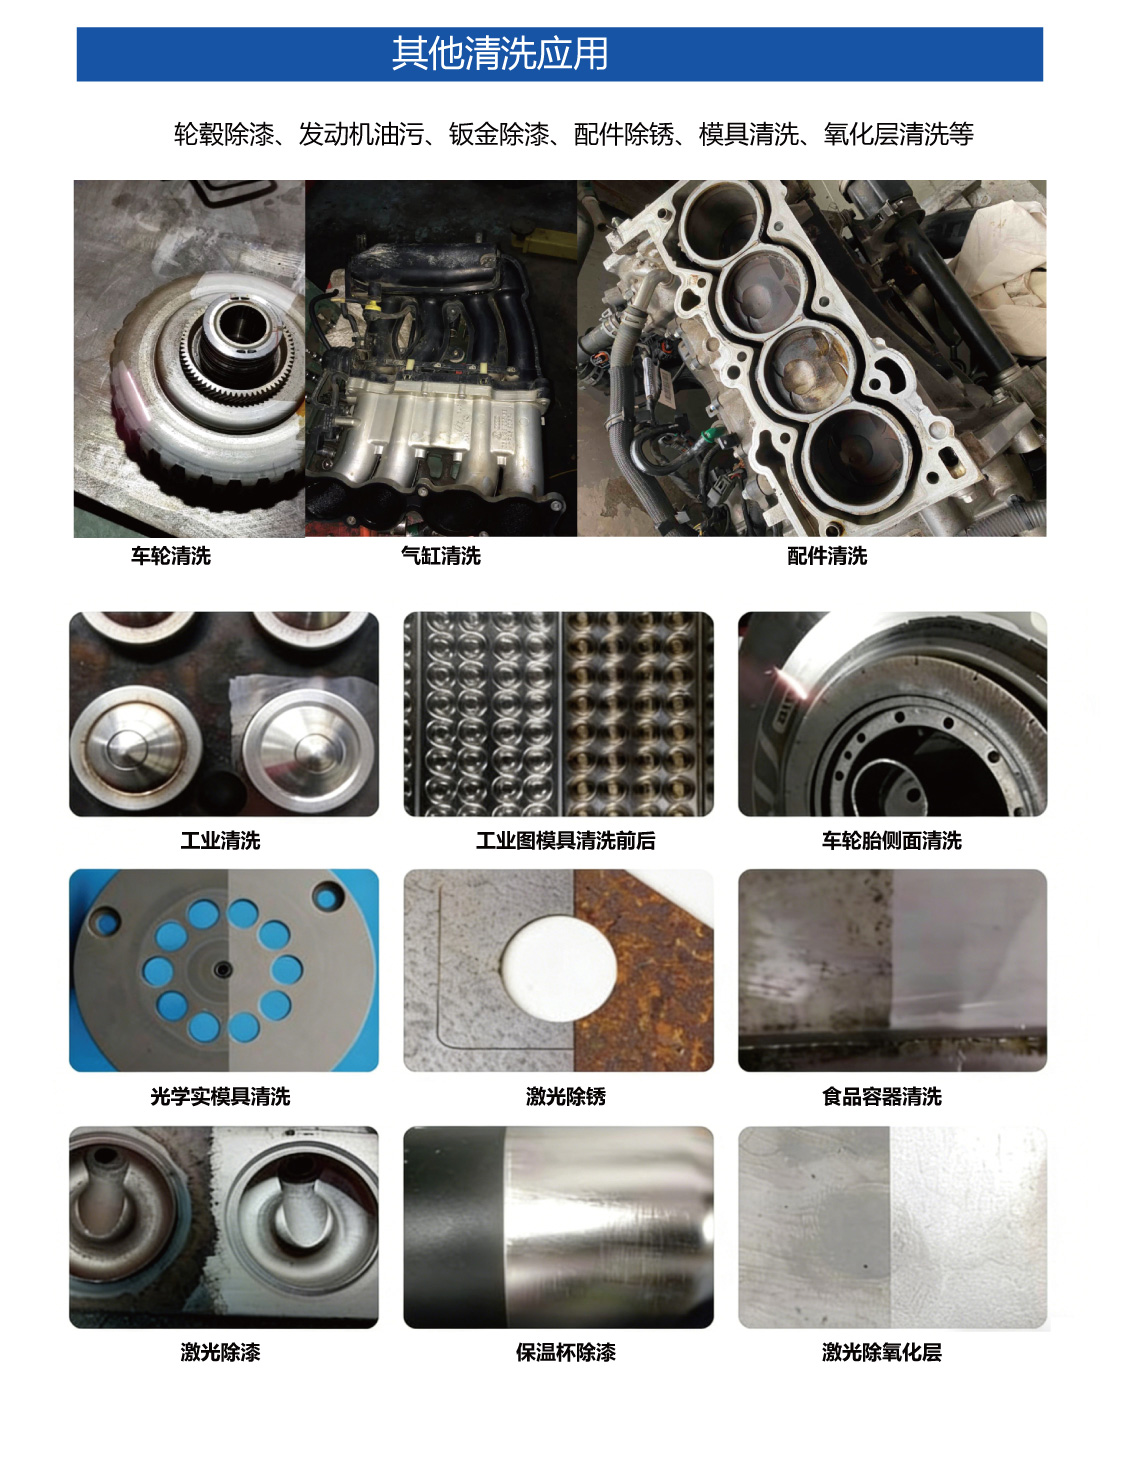
脉冲激光清洗机专为解决模具积碳、铝合金氧化皮、不锈钢焊缝黑斑、脱模剂残留等精密基材表面清理难题设计,脉冲控温精准,避免基材熔化变色,替代喷砂化学清洗,避免二次损伤。
脉冲激光清洗机和连续激光清洗机如何选型
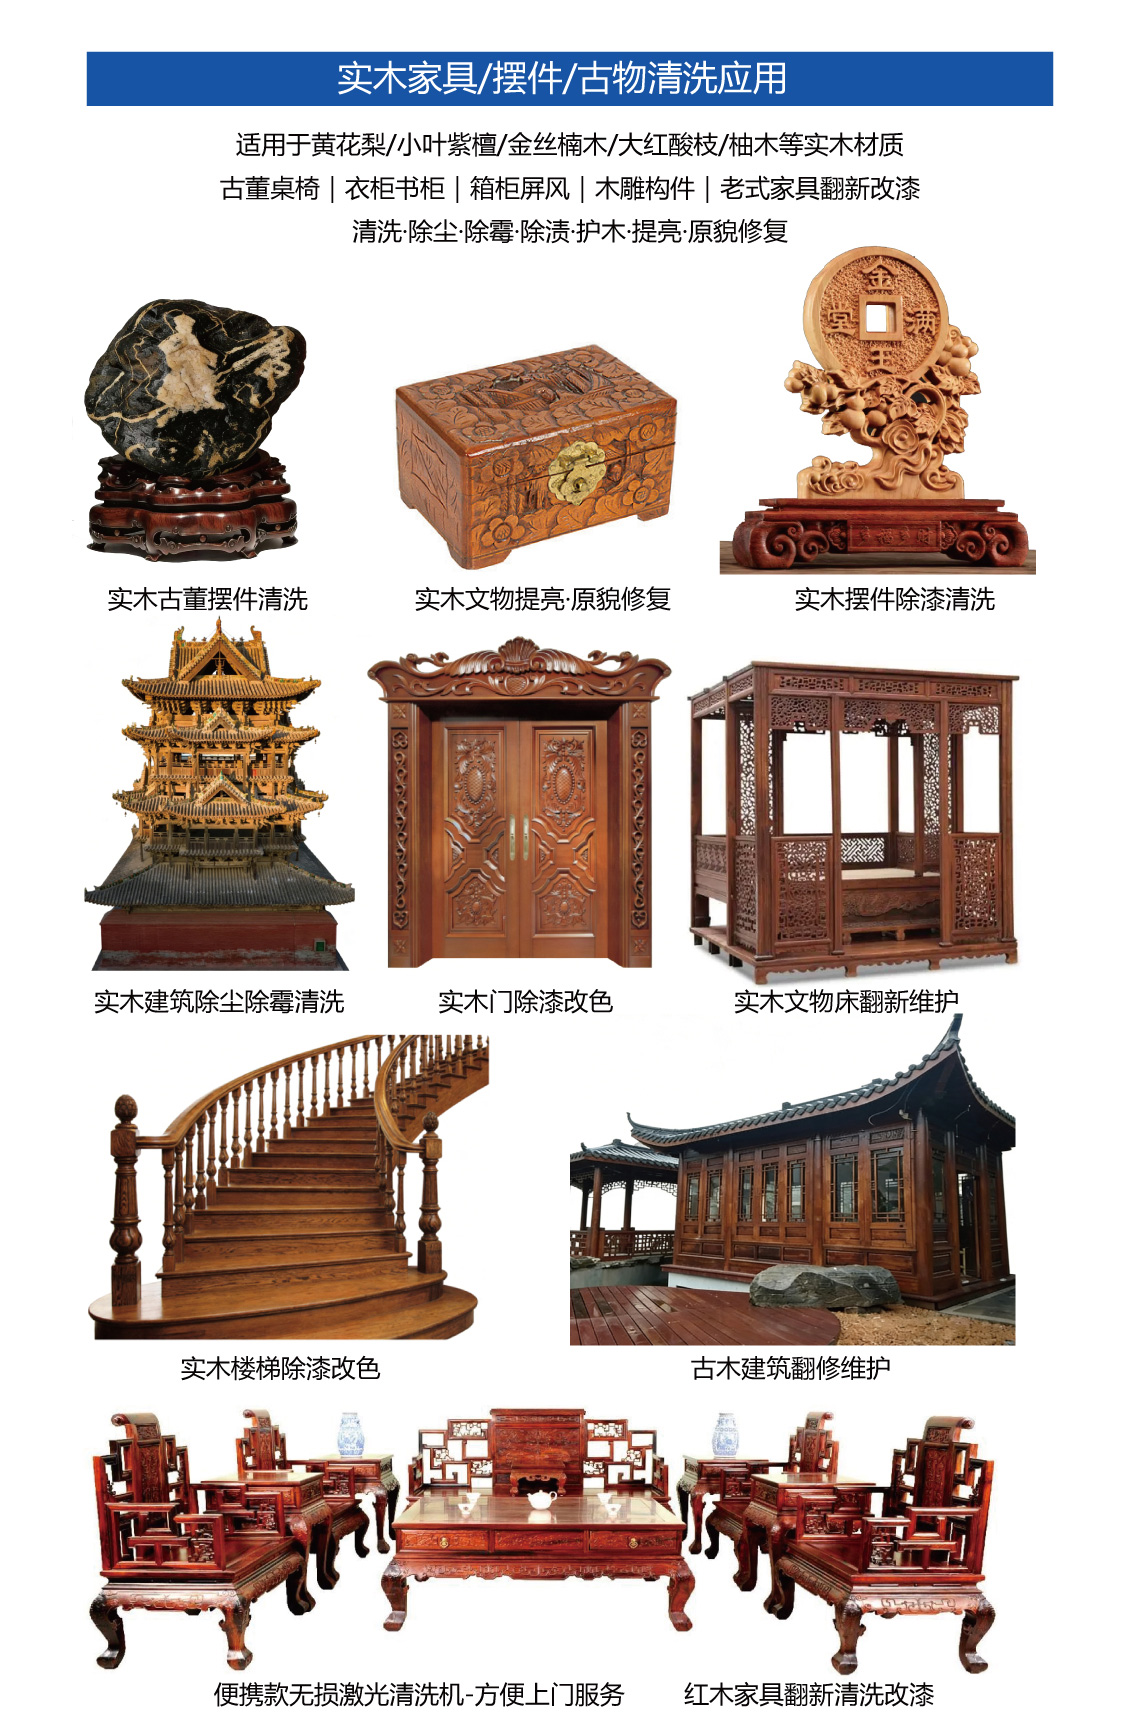
脉冲激光清洗机采用瞬时高峰值能量、间歇冷却的工作方式,热影响区极小,选型依据是"基材怕热、怕变形、要求高精度"——铝合金精密件、实木雕花家具、模具型腔、不锈钢焊缝等场景优先选脉冲。实测数据:200W脉冲清洗6061铝合金氧化皮,光斑10mm、频率120kHz,速率0.92㎡/h,表面无熔融麻点;300W脉冲清洗42CrMo浮锈,光斑15mm、55kHz,速率1.65㎡/h。
连续激光清洗机则是持续输出能量,选型依据是"大面积、厚附着物、对热影响区不敏感"的粗放场景,如厚漆、厚锈、钢结构除锈。同等功率下连续激光清洗机去除厚漆厚锈可达3~6㎡/h,效率是脉冲机型的3倍以上;但连续激光作用于铝合金、精密件时高温持续叠加,容易造成基材熔化发黑,不适合精密清洗场景,这也是脉冲机型在精密行业替代连续机型的核心原因。
激光清洗机功率怎么匹配工件工况
功率匹配的核心依据是"附着物厚度+作业面积+基材耐热性"三个变量,不是功率越高越好。实测数据:100W脉冲机清洗H13模具积碳脱模剂,光斑8mm、70kHz,速率0.52㎡/h,基材温升<28℃,适合小面积精密件、模具局部清洁;200W机型清洗304不锈钢焊缝黑斑,光斑12mm、60kHz,速率1.15㎡/h,Ra≤1.0μm,适合中等面积焊缝、模具批量预处理。
300W机型标配水冷系统可持续作业12小时,频率10kHz~300kHz可调,适合中小型模具、精密零部件批量清洗,速率达1.2~1.8㎡/h;500W机型速率提升至1.8~2.6㎡/h,适合大批量、连续产线作业。需特别注意:附着物厚度>30μm的旧锈旧漆,任何脉冲功率档位效率都会骤降至0.15~0.25㎡/h,此时应改选连续激光机型而非盲目提高脉冲功率。
关键参数如何根据清洗目标设置
参数设置的选型逻辑是"目标决定光斑形态,材料决定频率区间"。清洗目标为局部精修、焊缝定点、模具型腔时选圆形光斑,可调直径0.1~1.0mm,常规精加工推荐0.2~0.4mm,能量集中、单点冲击力强,但大面积扫描效率偏低易出条纹;清洗目标为大面积平面、量产零部件预处理时选线形光斑(振镜摆动成型),实测300W机型线形光斑8~18mm可实现连续匀速清扫。
频率设置上,100W机型常用工艺区间50~100kHz,200W机型50~150kHz,300W/500W机型支持低至10kHz的低频输出,用于剥离较厚氧化层与顽固污渍。实测案例:H13模具积碳用70kHz中高频保证精细去除;42CrMo浮锈用55kHz中低频兼顾去除力与效率;6061铝合金氧化皮用120kHz高频保证无熔融麻点,验证了"频率跟随附着物硬度与基材敏感度调整"的设置原则。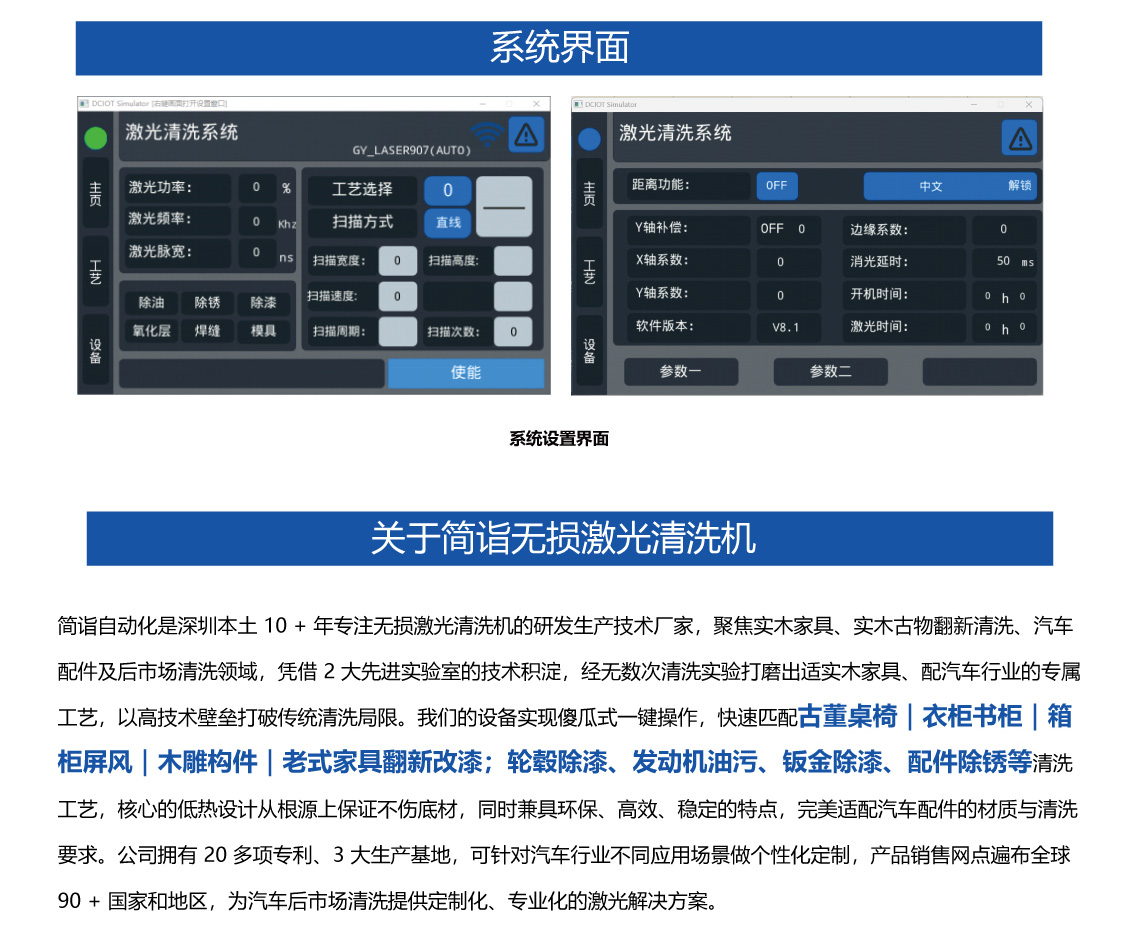
常见问题FAQ
Q1:脉冲激光清洗机和连续激光清洗机该怎么选?
A1:基材精密、怕热变形选脉冲,大面积厚污染选连续。脉冲热影响区小,200W清洗铝合金氧化皮实测无熔融麻点;连续机型清厚漆厚锈效率达3~6㎡/h,但作用于铝件易发黑,两者不可互相替代。
Q2:100W和300W脉冲机该怎么选功率?
A2:按附着物厚度和作业面积选,非越高越好。100W适合模具局部精修(实测0.52㎡/h,温升<28℃);300W适合批量中小型工件(实测1.65㎡/h),厚度>30μm的旧锈建议改用连续机型。
Q3:脉冲激光清洗会损伤铝合金基材吗?
A3:参数合理不会损伤,但需提前试样。脉冲激光热影响区小,120kHz高频参数下实测铝合金氧化皮清洗后无熔融麻点;但高功率长时间定点扫描仍可能灼伤铝表层,正式作业前必须先做小样测试确认参数。
Q4:脉冲激光清洗机的清洗效率如何计算?
A4:效率由功率、附着物厚度、扫描速度、光斑大小共同决定。以浮锈、薄氧化层为例,100W约0.4~0.7㎡/h,200W约0.8~1.3㎡/h,300W约1.2~1.8㎡/h,500W约1.8~2.6㎡/h,厚附着物效率会明显下降。
Q5:激光清洗机日常需要哪些维护?
A5:核心维护是保护光路和冷却系统。300W及以上机型配备水冷系统,需定期检查冷却液循环,避免高温影响激光器寿命;镜片需定期清洁防止粉尘污染影响输出功率,长期停机建议做防潮防尘处理。
Q6:现场使用环境对激光清洗机有什么要求?
A6:需具备稳定电源、通风除尘和防护条件。清洗过程会产生粉尘和光辐射,现场应配排烟除尘装置并做好操作人员护目防护;300W以上机型因配水冷系统,还需预留散热和电源冗余空间。


